※お客様事情により、業界・用途の一部を抽象化して掲載しています。
1製造上の課題
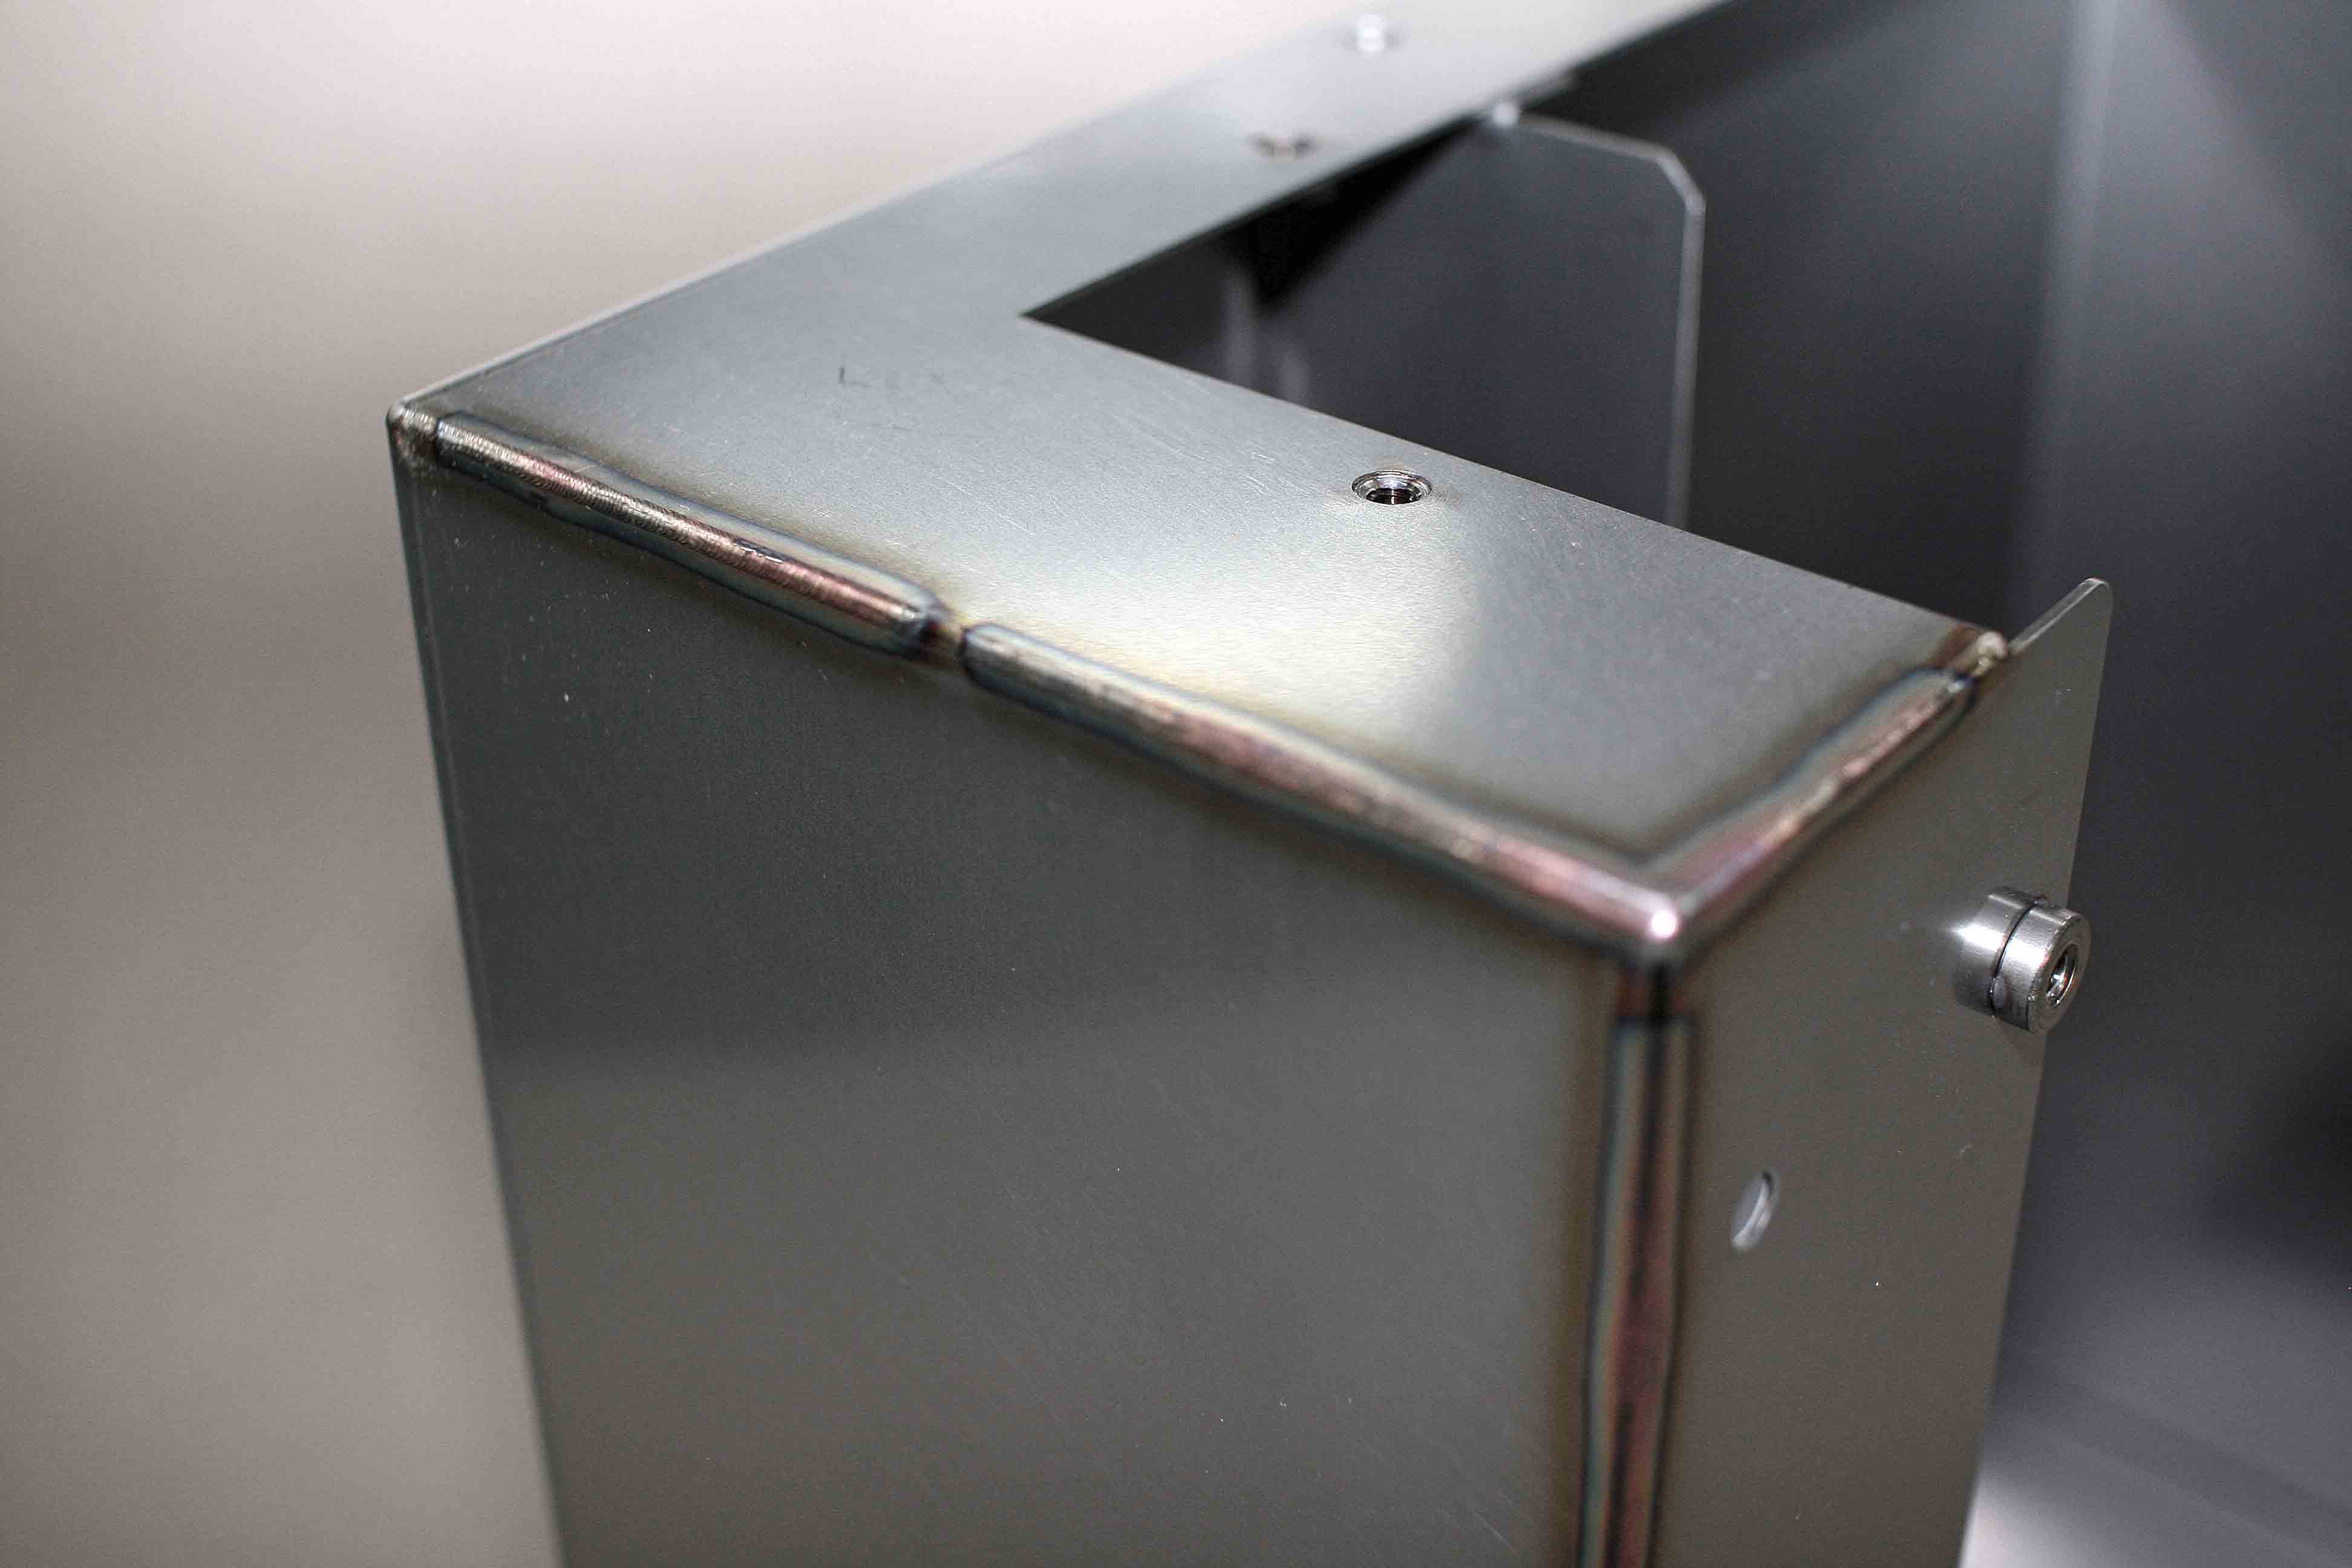
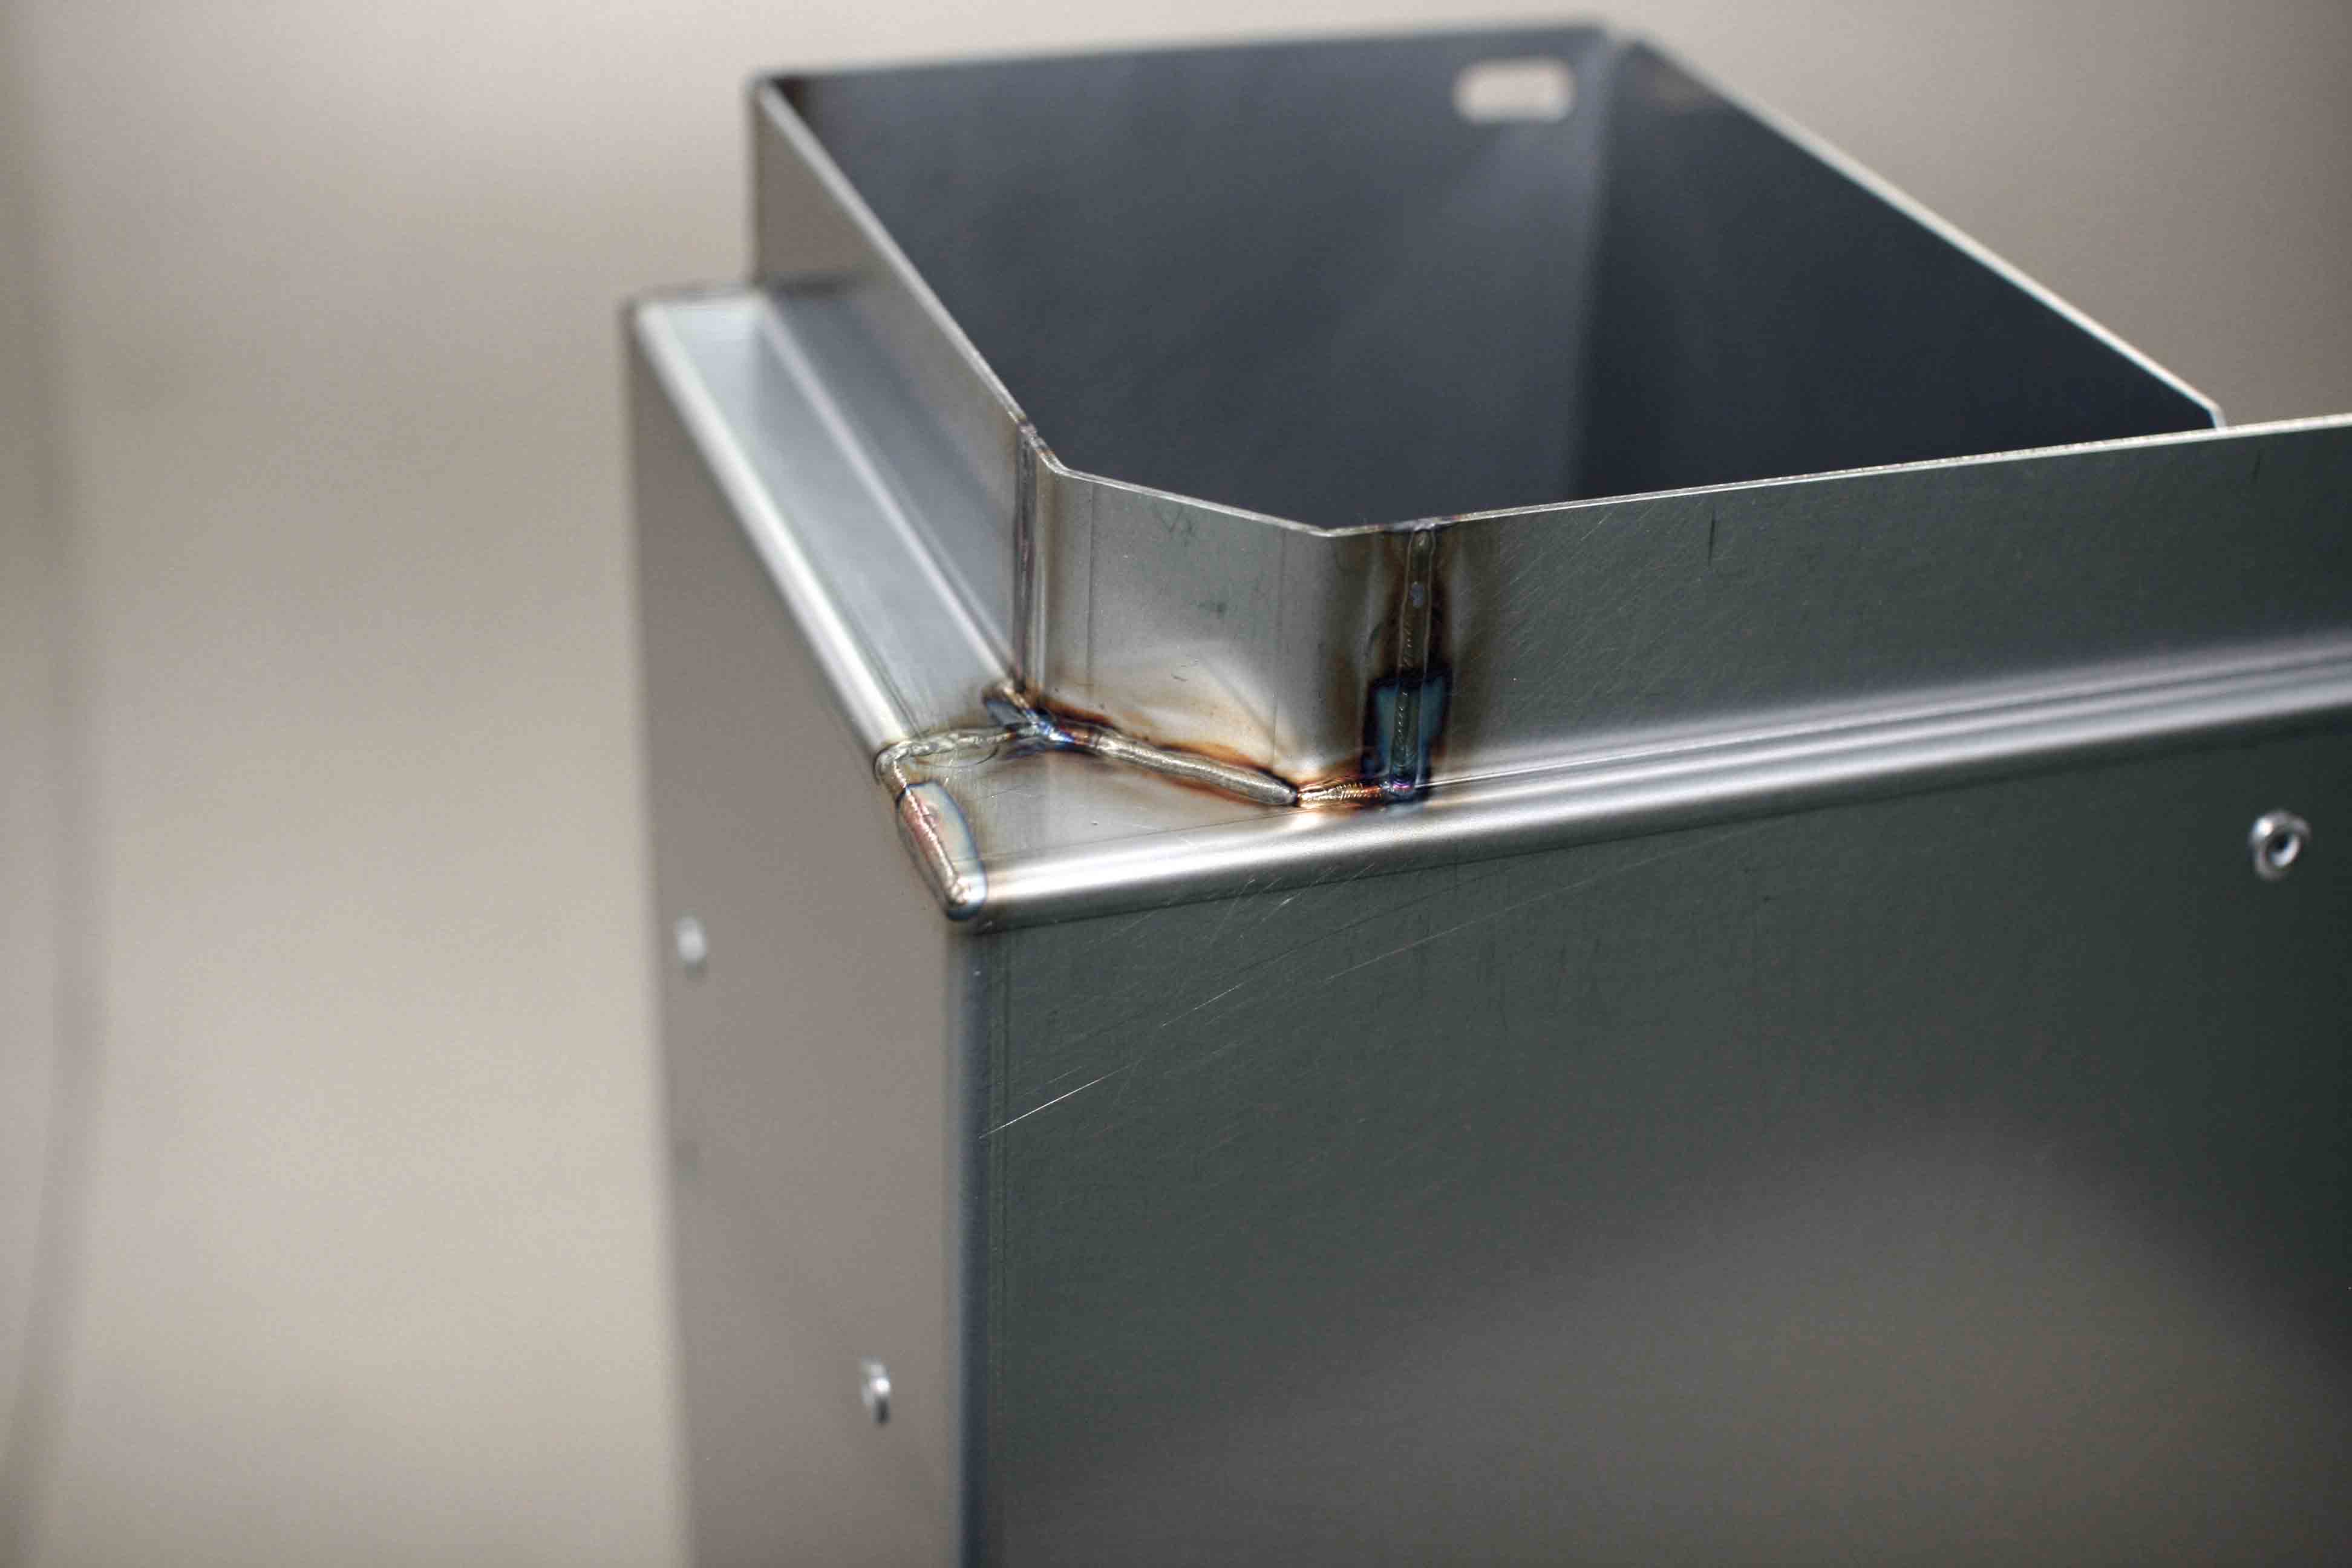
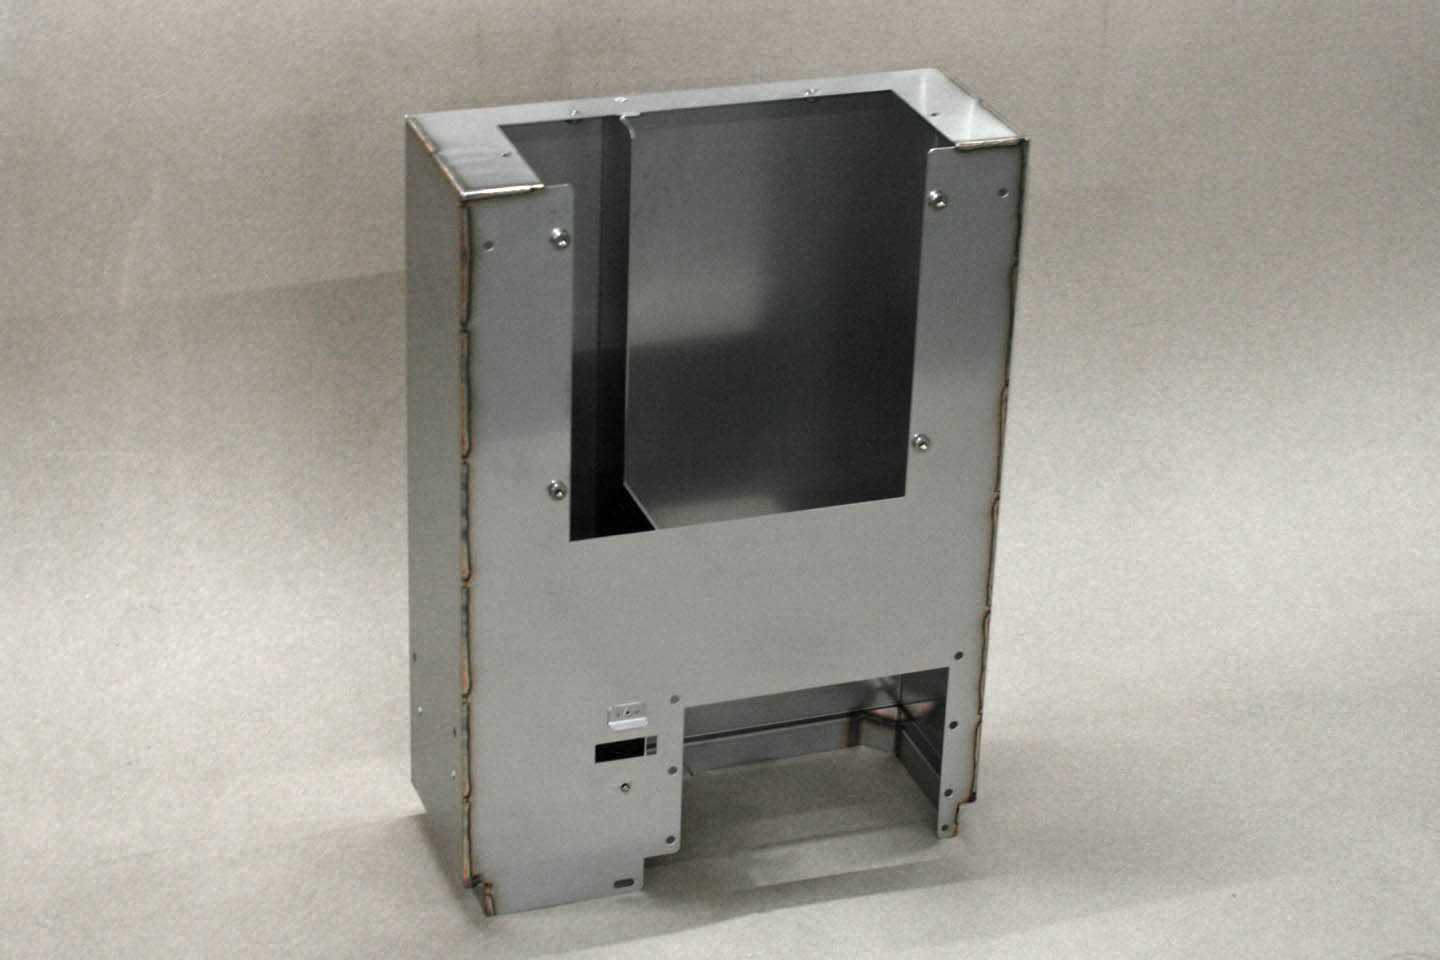
冷却用ダクト形状のステンレスボックス。必要十分な気密性と「組立精度±0.5mm以内」が同時に求められていました。 全周溶接をすれば歪みが出る、歪みが出れば組立精度は崩れる──この矛盾の前で、ロボット溶接やYAG溶接など設備がないと加工が難しかった製品です。
2小沢製作所はどう対応したか
溶接順序を分解し直し、熱を逃がす段取りを再設計。溶接前後の寸法管理を1工程ずつ確定させました。 「歪みが出ない前提」ではなく「歪みが出ても戻せる前提」で組み立てる方針に切り替えたことがポイントです。
3結果
全周溶接でも組立精度±0.5mm以内を達成。必要十分な空気漏れ性能を確保し、冷却器として定期生産できる状態になりました。 「設備のない板金屋では対応が難しい」と思われていた案件を、自社内で完結させています。
4使った設備・工程
- ファイバーレーザ複合加工機(材料切り出し)
- 乾式バリ取り機
- NCベンダー(曲げ)
- TIG溶接機(全周溶接)
- 専用治具・寸法管理工程
工程写真